一、老化メカニズム:複数の要因の相乗効果による性能低下
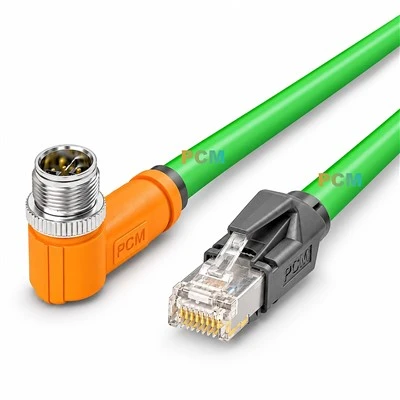
M12 アダプターの経年劣化は、熱ストレス、電気ストレス、機械ストレス、および環境要因の複合的な影響の結果です。ある太陽光発電インバータプロジェクトを例に挙げると、使用したS-コードM12アダプタは3年間の連続運転後、接触抵抗が初期の3mΩから8mΩに増加し、絶縁抵抗が500MΩから120MΩに減少し、伝送効率が12%低下しました。この現象の背後には、次のような老化メカニズムがあります。
熱劣化:12Aの電流を長時間流すと導体が発熱し、絶縁媒体が失われ、重畳発熱効果が生じます。実験データによると、80 度では、ポリアミド (PA) シェルの引張強度は毎年 3% 減少しますが、シリコーン ゴム シールの圧縮永久歪は 5 年後には 15% に達する可能性があります。
電気的経年変化: 高周波スイッチング電源によって発生する高調波電流は、接触面にマイクロ アークを形成し、2 年以内に金メッキ層 (厚さ 3 μ m) の局所的な剥離を引き起こします。ある自動車生産ラインの事例では、接触酸化層の厚さが0.5μmに達すると、接触電圧降下が50mVから200mVに増加することがわかりました。
機械的経年劣化: 振動環境 (鉄道交通信号システムなど) により、ねじ接続部品に疲労亀裂が発生します。シミュレーション テストでは、10g の振動加速度の下では、銅合金接点の金属疲労寿命は静的環境での金属疲労寿命の 1/5 にすぎないことが示されています。
環境浸食: 塩水噴霧環境 (沿岸の風力発電所など) では、ステンレス鋼シェルの孔食速度が 0.02 mm/年になります。一方、IP67 シール構造では、-40 ℃ から 85 ℃ までの温度サイクル中にシール性能が年間 8% 低下します。
2、典型的な経年劣化の症状:微細な損傷からシステム障害まで
1. 電気的性能の低下
接触抵抗の増加:接触面の酸化や摩耗により接触面積が減少します。あるロボットの関節駆動の場合、接触抵抗が5mΩから15mΩに増加すると、モーターの起動トルクが20%低下し、位置決め誤差が発生しました。
断熱性能の低下:水トリー現象は湿気の多い環境では特に顕著になります。実験によると、湿度85%の環境では、XLPE断熱材の水枝成長速度は0.1mm/月に達し、断熱強度は6か月後に40%低下します。
信号の減衰が激化する: 高周波信号の伝送中、インピーダンスの不整合の問題は経年変化とともに悪化します。- 100MHz 信号下では、経年劣化アダプターの挿入損失は 0.5dB から 2dB に増加し、その結果、産業用イーサネット通信におけるパケット損失率は 5% になりました。
2. 機械的構造の損傷
シェルの変形: 熱膨張と収縮により、PA シェルと金属コンポーネント間の隙間が増加します。風力可変ピッチシステムの場合、ケーシングの変形により防水等級がIP67からIP65に低下し、内部結露故障が発生しました。
シール不良: シリコーンゴム製シールリングが紫外線照射により亀裂が入ります。加速老化試験では、QUV 試験 (8 時間の露光/4 時間の結露サイクル) のもとで、シール リングの寿命が 10 年から 3 年に短縮されることがわかりました。
ねじ山の摩耗: 頻繁に挿入および取り外しを行うと、M12 ねじ山のプロファイル角度の偏差が ± 15 度を超えます。ある自動化生産ラインの統計によると、ネジ部の磨耗による接触不良の割合は35%。
3. 環境適応力の低下
温度範囲の縮小: 長期間の高温により、エポキシ樹脂シーラントのガラス転移温度 (Tg) が 150 度から 120 度に低下します。 -40 度で、特定の鉄道輸送アダプターの低温脆化によりシェルに亀裂が発生しました。
耐食性の低下: 塩水噴霧試験では、ニッケルメッキ接点は 480 時間後に赤錆を示しましたが、初期耐食時間は 1000 時間以上である必要があります。海洋プラットフォームのケーススタディでは、腐食による短絡障害が電気的障害の 60% を占めることが示されています。
電磁シールドの破損: 繰り返し曲げると、編組シールド層が破損します。テストでは、シールド効果が 80dB から 40dB に低下すると、産業用バス通信のエラー率が 10 -4 のオーダーに増加することが示されています。
3、メンテナンス戦略: 消極的な交換から事前の予防へ
1. 定期的なテストと状態監視
電気的パラメータ試験:マイクロオーム計を使用して接触抵抗を測定し(標準値10mΩ以下)、絶縁抵抗計を使用して絶縁性能を試験します(標準値500MΩ以上)。ある自動車工場では、月次点検によりアダプターの故障率を70%削減しました。
Infrared thermal imaging detection: Scanning the surface temperature of the adapter under load, abnormal temperature rise (>15度)は接触不良を示します。この技術をある太陽光発電所に適用したところ、潜在的な欠陥が3か月前に発見されました。
X- 線検査: 溶接亀裂やシールの欠陥を特定するための内部構造の非破壊検査。ある半導体装置メーカーは、X 線スクリーニングにより製品の修理率を 2% から 0.3% に削減しました。-
2. 環境管理と保護のアップグレード
温度と湿度の管理: 環境パラメータが -25 度から 70 度の範囲を超え、湿度が 85% RH 未満の場合にアラームをトリガーするために、アダプターの設置場所に温度と湿度のセンサーを取り付けます。あるデータセンターでは、この対策によりアダプターの寿命が 40% 延長されました。
保護コーティング処理: 金属部品に 3 種類のプルーフ ペイント (防湿、耐塩水噴霧、防カビ) をスプレーして、腐食率を 90% 低減します。ある沿岸風力発電所の導入後、アダプターの交換サイクルが2年から5年に延長されました。
機械的保護設計: 振動環境にゴム製ショックアブソーバーを取り付けて、振動加速度を 10g から 3g に低減します。この改善により、ある鉄道交通プロジェクトでは、アダプターの MTBF が 2000 時間から 8000 時間に増加しました。
3. 使用基準の選択と最適化
定格パラメータの冗長設計: 長期にわたる過負荷を避けるために、実際の需要の 1.5 倍の定格電流を持つアダプタを選択してください (実際の需要が 8A の場合の 12A モデルなど)。-ある産業用ロボットメーカーは、この戦略によりアダプターの焼損率を5%から0.2%に低減しました。
挿抜力管理:ねじ接続部の締め付けはトルクレンチを使用し、標準トルク値0.6N・m(誤差±10%)で行ってください。自動化された生産ラインの統計によると、プラグの抜き差しを標準化することで、接触不良による故障が 65% 減少しました。
保管条件管理:予備アダプタは直射日光を避け、温度23度±5度、湿度45%RH±10%の環境で保管してください。某航空機器メーカーでは、この取り組みにより在庫アダプターの性能維持率95%以上を達成しました。